相关内容
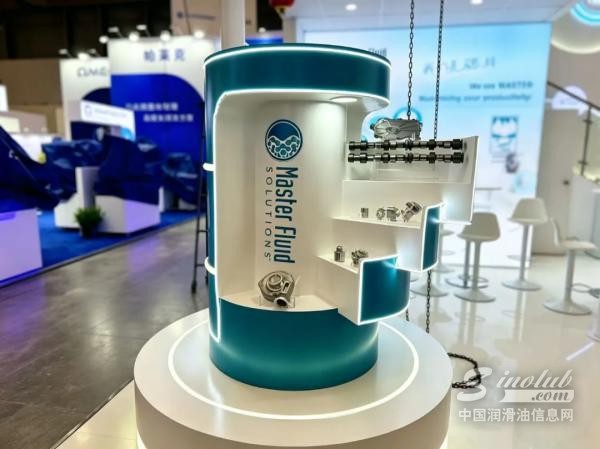
CCMT2026 | 带您直击马思特展台现场
马思特75周年展台人气爆棚!4月21日-25日,上海新国际博览中心,CCMT2026正如火如荼地进行。在E2馆的中心位置,马思特液体解决方案75周年主题展台,凭借一系列别出心裁的创意设计,成为全场焦点之一。今天,就让我们带你前往马思特展台,解锁那些不容错过的精彩瞬间。 0175周年创意油桶化身“产品秀场”75周年纪念油桶化身为???
加工镁合金安全吗?嘉实多镁合金切削液如何实现安全可控
在轻量化制造持续推进的背景下,镁合金正被越来越多地用于汽车、3C电子、精密部件等领域。但对加工端来说,镁合金从来不是“看起来轻,做起来也轻松”的材料。它带来的,不只是效率和减重空间,还有更高的工艺要求,以及对安全、稳定和现场管理能力的更高考验。很多企业在讨论镁合金加工时,往往先关注刀具、参数、设备和产???
CCMT2026 |【切削嘉品】即将亮相,嘉实多与您CCMT相见
福斯ECOCOOLGLOBAL1OOO获得劳斯莱斯认证
福斯润滑油德国公司宣布,其ECOCOOLGLOBAL1000水溶性切削液已通过劳斯莱斯CSS129/131(Cat.1)规格认证,这是该产品在航空航天、半导体和医疗技术领域获得的一系列备受瞩目的资质中的最新一项。劳斯莱斯规格认证仅授予满足最严格清洁度、材料兼容性、稳定性和性能要求的切削液,使其成为用于加工关键安全部件的产品的重要标???
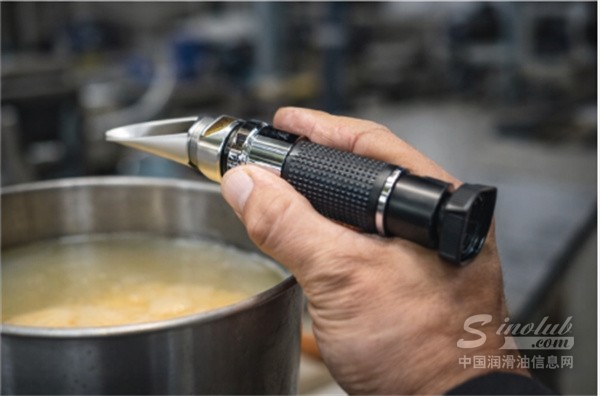
金属加工液为什么最先拖垮车间的,往往不是发臭,而是浓度判断失真?
很多车间加工液失控,并不是从发臭开始,而是从浓度判断和现场真实状态逐渐脱节开始。本文聚焦“折光仪没错,为什么现场判断还是会错”,帮助企业重新理解浓度管理真正难的地方。很多车间一说加工液出问题,第一反应还是那几个老信号:发臭了,泡沫多了,工件表面不稳了,刀具寿命掉了。这些当然都是问题。但真正把很多车间???
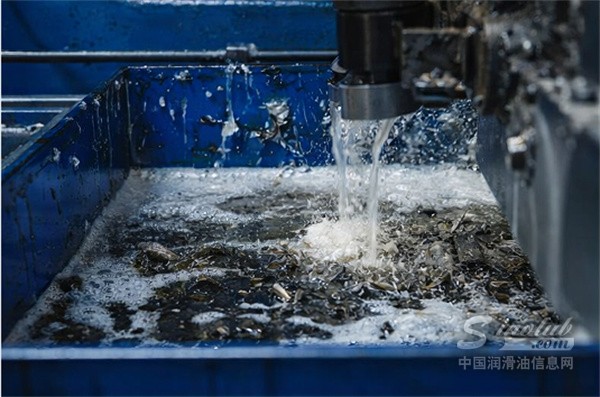
金属加工液真正难管的,不是配方问题,而是现场失控
金属加工液出问题,很多人第一反应是怀疑配方。但在真实车间里,真正把一槽液拖向失衡的,往往是浓度波动、水质不稳、杂油混入、污染累积和维护动作失序。本文从现场变量出发,解释金属加工液为什么难管,以及企业最容易忽略的真正风险点。很多车间都有过这种时刻。刚换液那几天,看着都挺正常:液面稳定,颜色正常,气味也???
切削液为什么会突然变质发臭?很多车间忽略的,不只是气味,而是整套加工系统的失控
切削液发臭,从来不只是“味道难闻”这么简单。它往往意味着微生物繁殖、液体失衡、杂质累积、水质异常等问题已经在系统内部同步发生,并进一步影响加工精度、刀具寿命、设备状态与现场管理。围绕这一常见痛点,嘉实多提出以浓度、pH值、水质硬度、氯离子、杂质、微生物状态、泡沫为核心的七项检测思路,帮助企业从“出了问???

切削油VS切削液,一字之差却有大不同!
金属加工时该选择切削油和切削液?看似只有一字之差实则成分、性能大有不同选错油液,便可能事倍功半今天,出光润滑油就来清晰拆解两者的区别切削油VS切削液四大核心区别①润滑性:切削油>切削液切削油以矿物油为主要成分,能在刀具与工件间形成牢固油膜,润滑、防锈性更好。②冷却性:切削液>切削油切削液是以水为基础的???

油备而来 | 当导轨油遇到切削液,机床精度如何hold住?
在机床加工车间,很多操作工都会遇到一个头疼事:明明刚校准完精度,加工出来的零件却不合格;刚换的切削液,没几天就变得浑浊发臭。背后原因,很可能是导轨油和切削液“闹矛盾”了,而解决办法只有一个——让它们“离”!导轨油和切削液,为何“不对付”?在加工机床中,导轨油和切削液“碰面”是家常便饭——机床工作台滑???

切削液泡沫太多是什么原因?从水质、浓度、循环系统和污染排查
切削液泡沫太多,不能简单归结为“消泡剂不够”。泡沫本质上是空气进入切削液后,无法及时释放或破裂形成的结果。现场排查应同时检查水质、工作液浓度、循环系统和污染状态,并先判断是化学性泡沫还是机械性泡沫。如果不区分原因就直接添加消泡剂,可能只能暂时压住泡沫,无法解决泵吸入空气、回液设计不合理、浓度异常或槽???